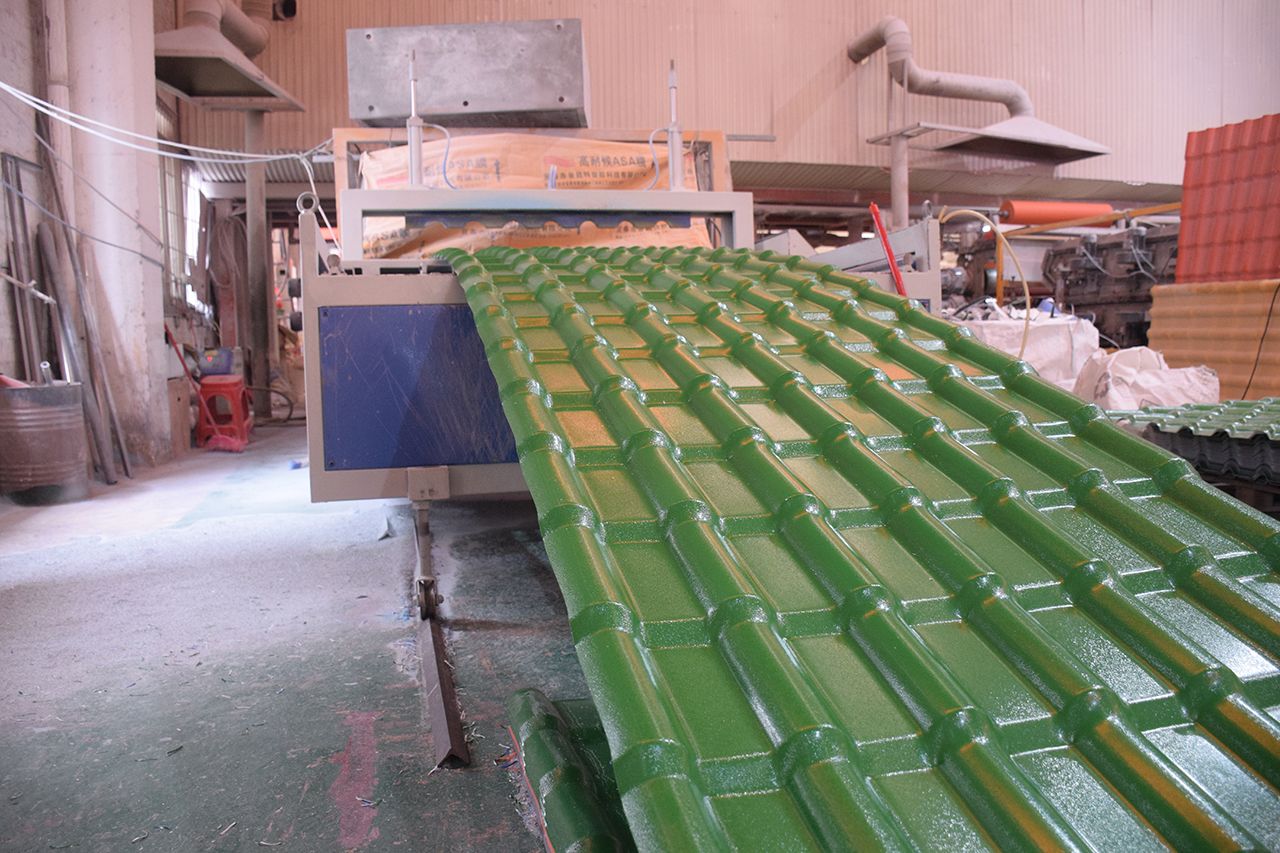
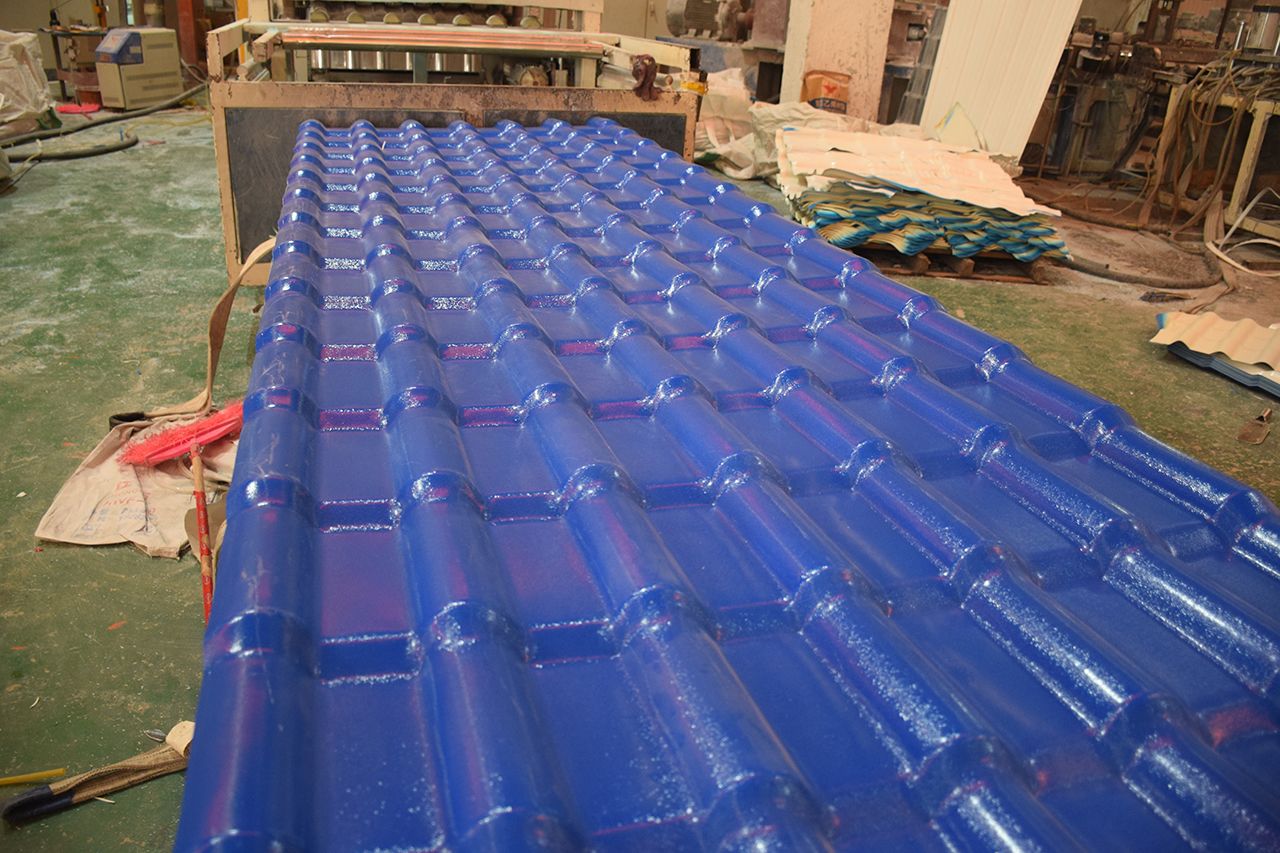
PVC瓦的生产工艺说直白一点就是配方设计和挤出成型。因为笔者在瓦厂生产线上总共工作过八年时间, 从最初的原料称量工作一直到最后的成品裁切环节全部亲自经手操作完毕, 所以今天打算把在实际生产过程里面几个非常容易发生错误的薄弱环节讲清楚。
PVC瓦配方怎么配
PVC树脂、稳定剂、填料和润滑剂, 这四个成分属于最基础的组成部分, 具体的配比情况需要通过不断的尝试来确定。
对于钙锌稳定剂的添加量, 需要严格控制在使用比例为3%到5%的范围内, 如果在生产过程中少使用了稳定剂, 那么经过半年的时间之后, 瓦片产品就很可能出现泛黄的情况, 一旦这种情况发生, 后续会引发客户的投诉, 从而使得局面变得非常被动。
见过有工厂为了把成本压低, 竟然把填料的数量硬生生地塞到了七成以上, 结果导致材料的韧性直接就被砍掉了一半, 北方冬天一到那个程度, 稍微一掰就会裂开, 这种让人踩坑的PVC瓦的生产工艺里面的情况, 在当下实在是太过常见了。
挤出温度怎么控
料筒的三段温度通常是设在了140到170度这里, 模具那里则是控制在120度上下。如果偏高PPVC会分解冒黑烟,偏低则塑化不充分、表面起皮的话, 那么差个十几度, 成品的质量就完全不一样了。
梅雨的时候, 车间里的湿度是大大的, 料温呢是需要主动地去降低个五度到八度的,不然的话, 气泡率就明明显显地往上窜了, 这一点跟环境的联系啊, 是比很多人所想象的都要紧密一些的。
配方方面和挤出参数方面会互相制约, 温度、速度以及配比这三项内容必须要通过反复杂实验跑线这种方法才能找出那个稳定的操作区间。这里不存在任何一套能够一劳永逸确定下来的工艺参数方案, 一旦生产批次发生改变或者当地气候天气出现变化等情况发生时, 操作人员都必须重新进行那些细微的调整和优化工作。
关键词:PVC瓦生产工艺